Гибка металла: особенности листового и профильного металла
Методы гибки листового и профильного металла
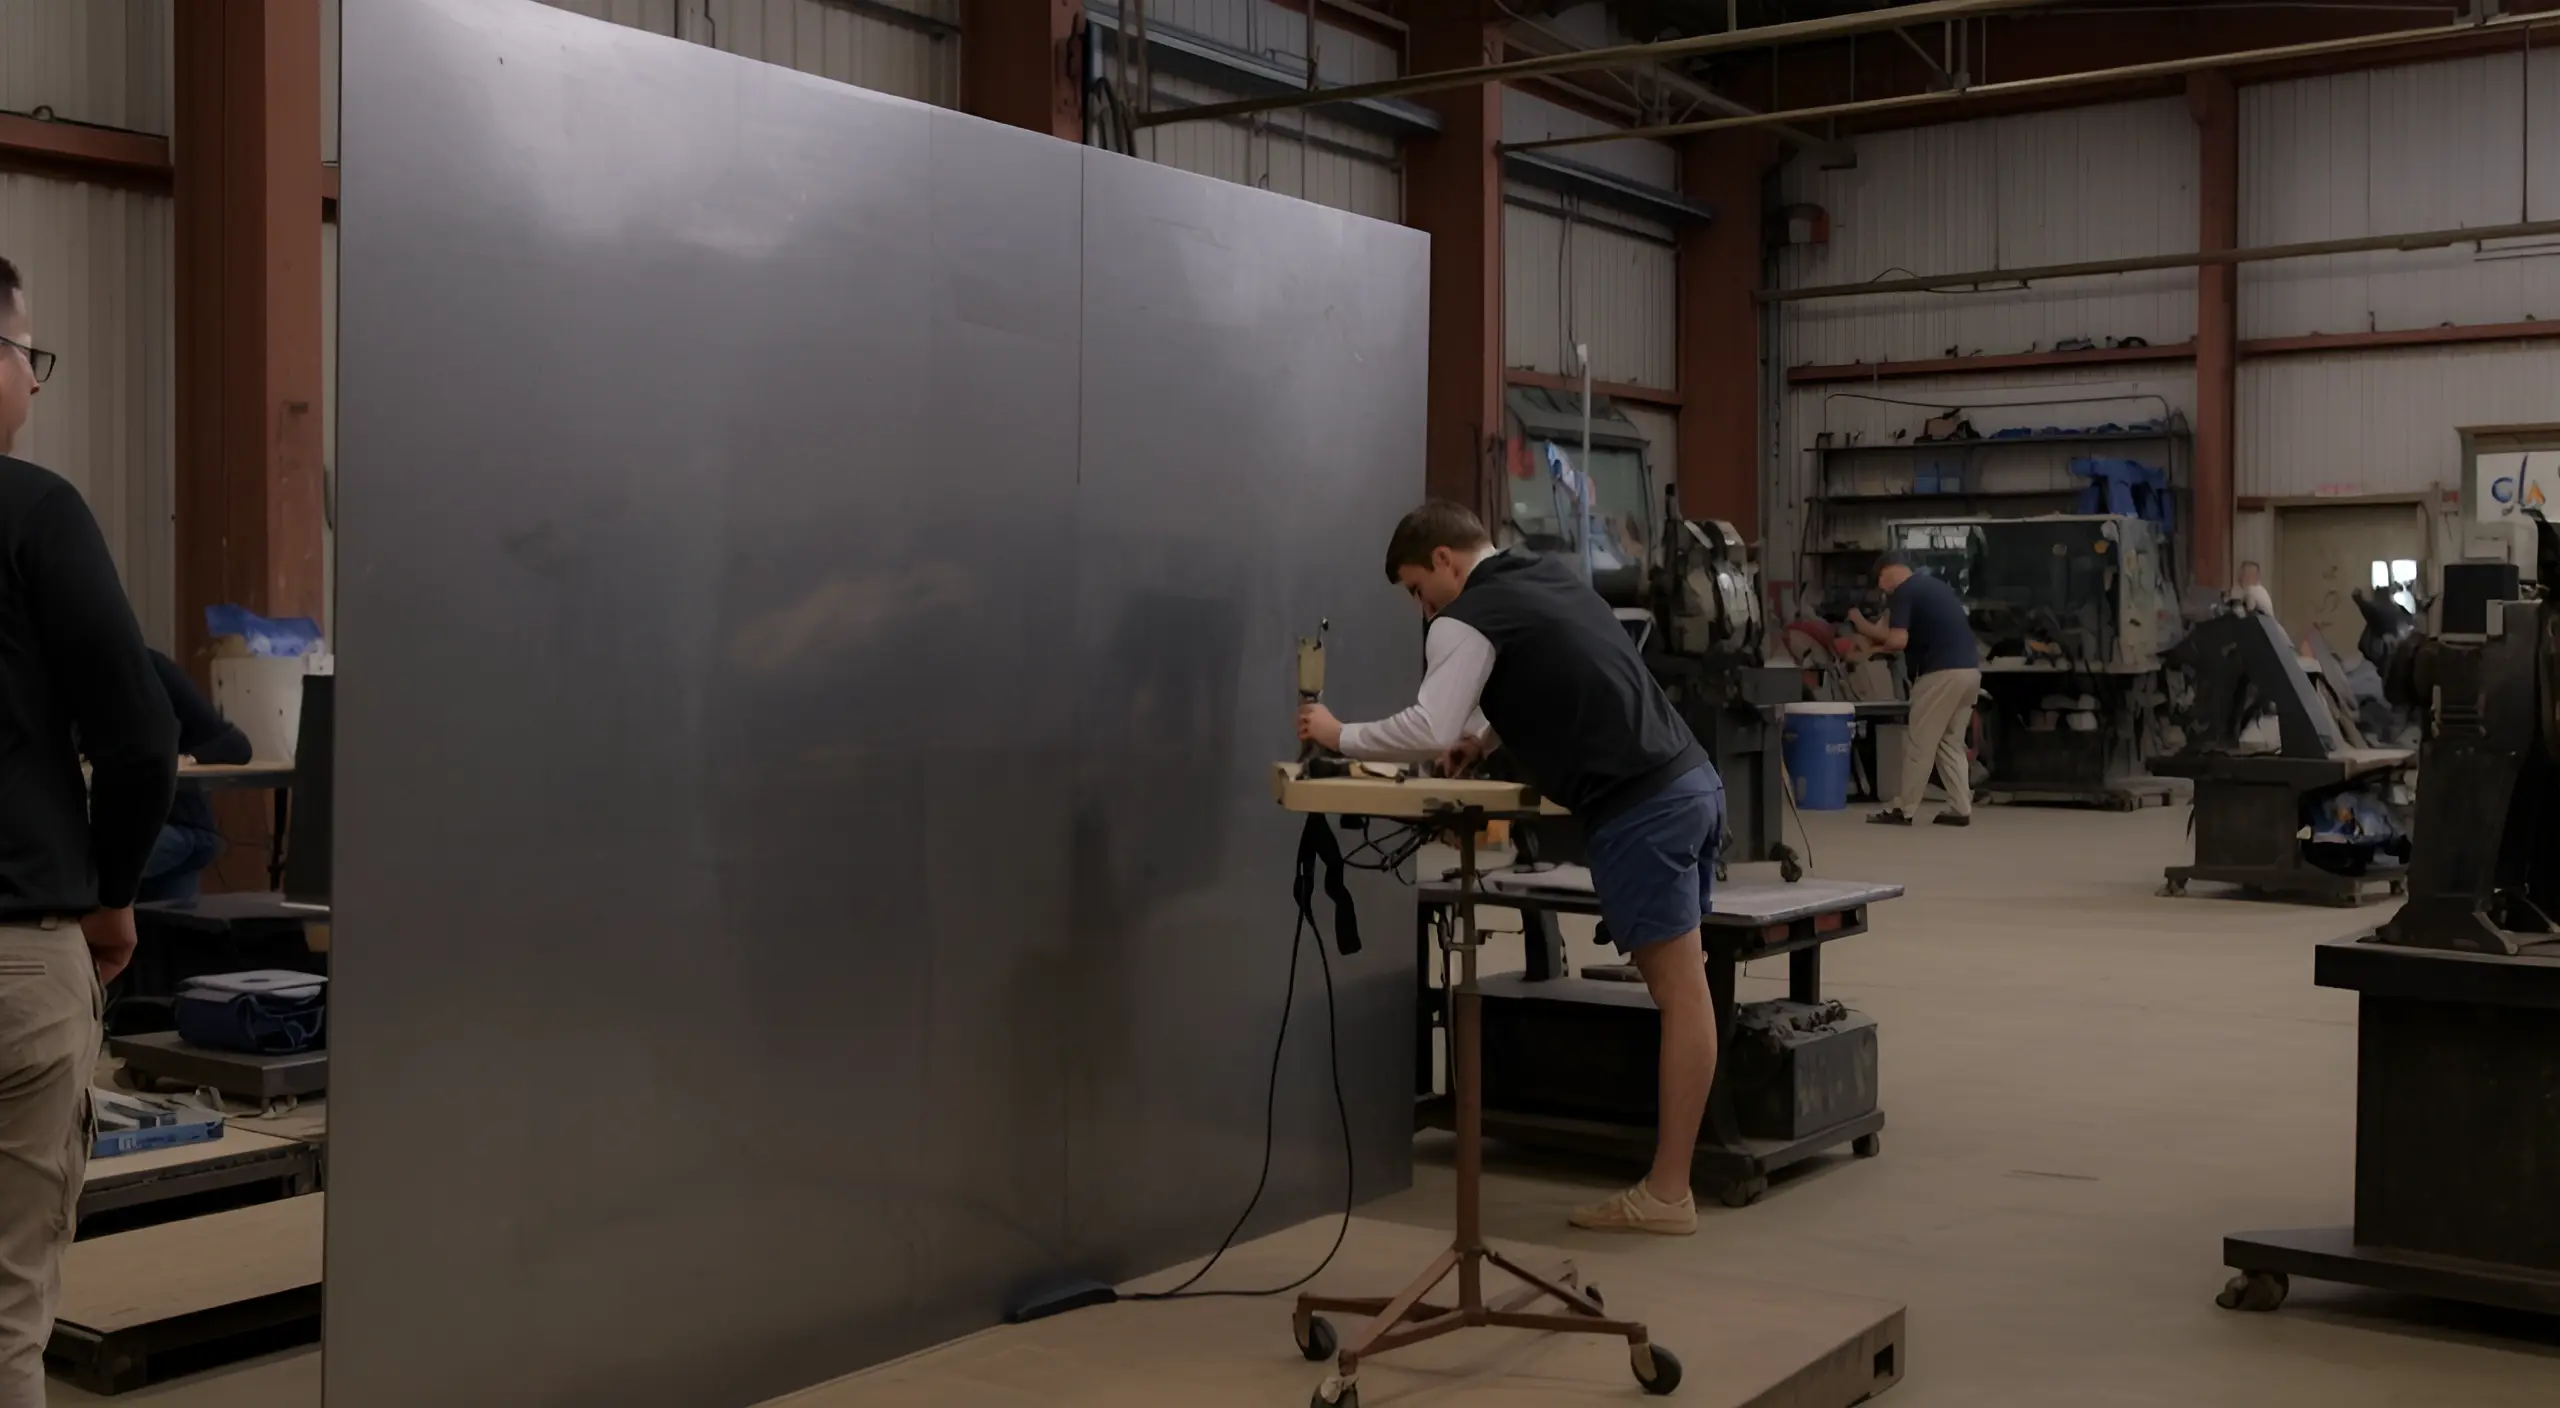
Гибка металла представляет собой преобразование плоских заготовок в заданную форму за счет пластической деформации вдоль гибочной оси. Для листового материала чаще применяют гибку на станках с матрицей и пуансоном, где заготовку удерживают в фиксированном положении и последовательно формируют дугу. В процессе важны геометрия детали, точность заготовки и характеристики материала. Подробная информация есть по ссылке гибка металла
Профильный металл требует учета геометрии профиля и наличия специализированной оснастки. Гибка здесь ориентирована на сохранение геометрии секций и смещений линий. Подбор инструмента, положения заготовки и режим деформации влияет на точность угла и сопряжения соседних элементов. Подготовка заготовки включает резку, очистку поверхностей, устранение заусенцев и контроль чистоты поверхности.
| Материал | Толщина | Минимальный радиус Rmin | Примечания |
|---|---|---|---|
| Листовая сталь | 1 мм | 0.5 мм | типовые показатели для минимальной деформации |
| Листовая сталь | 2 мм | 1.0 мм | более жесткая заготовка |
| Алюминий | 1 мм | 0.4 мм | пластичность выше |
| Нержавеющая сталь | 1 мм | 0.6 мм | учитывает прочность |
Гибка листового металла: особенности и требования
Гибка листового металла чаще выполняется на станках с прямой или коромысловой геометрией. Основные требования включают поддержание чистоты и точности кромок, выбор радиуса гибки в зависимости от толщины и класса стали, соблюдение допустимых погрешностей формы и угла.
- Определение метода гибки и выбора оборудования.
- Подготовка заготовки: резка, очистка поверхностей, устранение заусенцев.
- Настройка станка: установка радиуса, угла, усилия и смазки.
- Контроль первичной формы и корректировка параметров.
- Качество поверхности и сопряжений зависит от точного соблюдения радиуса и угла.
- Неравномерное давление может привести к смещению волокон и короблению.
- Заусенцы на кромках требуют снятия до этапа сборки.
Правильный выбор радиуса гибки и подготовка заготовки определяют повторяемость формы.
Гибка профильного металла: особенности и требования
Гибка профильного металла учитывает геометрию профиля, наличие ребер жесткости и сварных швов. Здесь применяются индивидуальные формы и оправки, что позволяет сохранить линейные размеры и предотвратить деформацию участков с волнистостью. Важны стабильность зажима и соответствие радиусов геометрии профиля.
- Учет геометрии профиля и контура изгиба в диапазоне допустимых деформаций.
- Использование специализированной оснастки для фиксации и поддержки.
- Предотвращение смещений по оси и перекосов в местах сопряжения.
Влияние материалов и параметров на процесс гибки
Влияние толщины, радиуса и угла гибки на результат
Толщина материала и класс прочности определяют выбор метода гибки и величину радиуса. При меньшей толщине радиус может быть близок к минимальному значению и обеспечивать гладкую поверхность, тогда как для более толстых заготовок требуется больший радиус и более выраженное усилие. Угол гибки зависит от формы детали и допусков по геометрии, часто стабилизируется около 90°, допускаются вариации в пределах нескольких десятков градусов в зависимости от задачи.
- Толщина материала и класс прочности влияют на выбор метода гибки.
- Радиус гибки Rmin зависит от толщины и материала: для стали Rmin≈0.5t, для алюминия ≈0.4t.
- Угол гибки определяется формой детали и допускается в пределах проектной задачи.
Особенности работы с различными профилями
Разные профили требуют разной оснастки: уголки, швеллеры, канальные профили и трубы — для каждого типа подбираются соответствующие зажимы, оправки и углы деформации. В процессе следует учитывать распределение нагрузки по секциям и вероятность локальных деформаций, которые могут повлиять на совместимость узлов и крепежа.
- Уголки и профили с фланцами требуют учета линейного удлинения вдоль изгибов.
- Швеллеры требуют поддержки снизу для сохранения точной линии изгиба.
- Круглые профили подвержены радиальной деформации, что требует особого контроля за давлением в центральной части.
Оснастка, оборудование и качество процесса
Типы гибочных станков и настройка параметров
К числу гибочных установок относятся листогибочные станки и прессы с гибочной формой. Выбор оборудования зависит от толщины, материала и желаемой точности. Настройка параметров включает выбор радиуса и угла, регулировку скорости подачи, давления пуансона и смазки. Правильная настройка обеспечивает повторяемость и уменьшает риск дефектов.
Контроль качества и предотвращение дефектов
Контроль качества включает визуальный осмотр формы, измерение угла и радиуса, а также регистрацию отклонений по повторяемости. Частые дефекты связаны с несоответствием радиуса, заусенцами и микротрещинами по краям. Для предотвращения применяют предварительную подготовку заготовки, корректировку зажимов, использование подходящей оснастки и регламентированную проверку параметров на каждом этапе процесса.
- Проверка формы и соответствие чертежу после каждого цикла гибки.
- Контроль угла гибки с помощью инструмента измерения угла.
- Поддержание чистоты поверхности заготовки и состояния инструментов.