Настольные станки для резки рулонных материалов применяются в упаковке, полиграфии и малом производстве
Обзор типов настольных станков для резки рулонных материалов
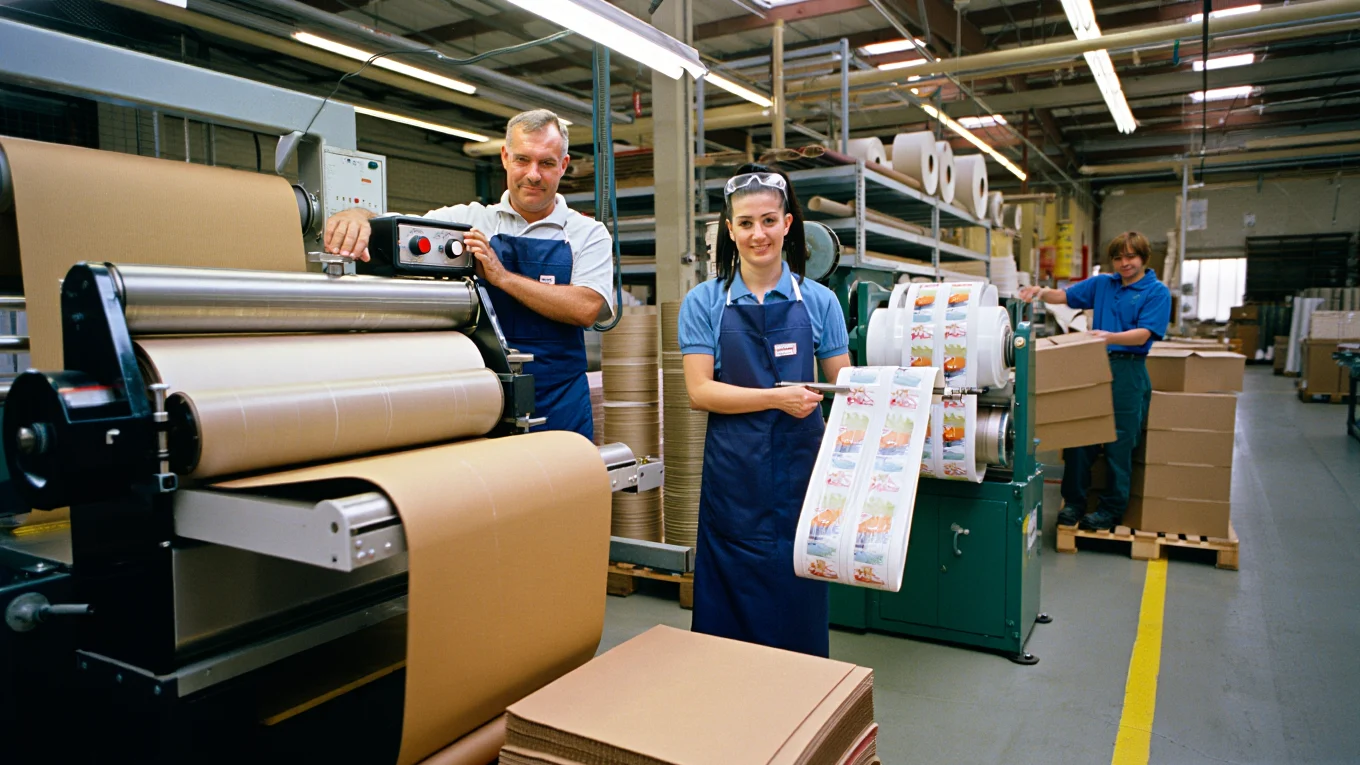
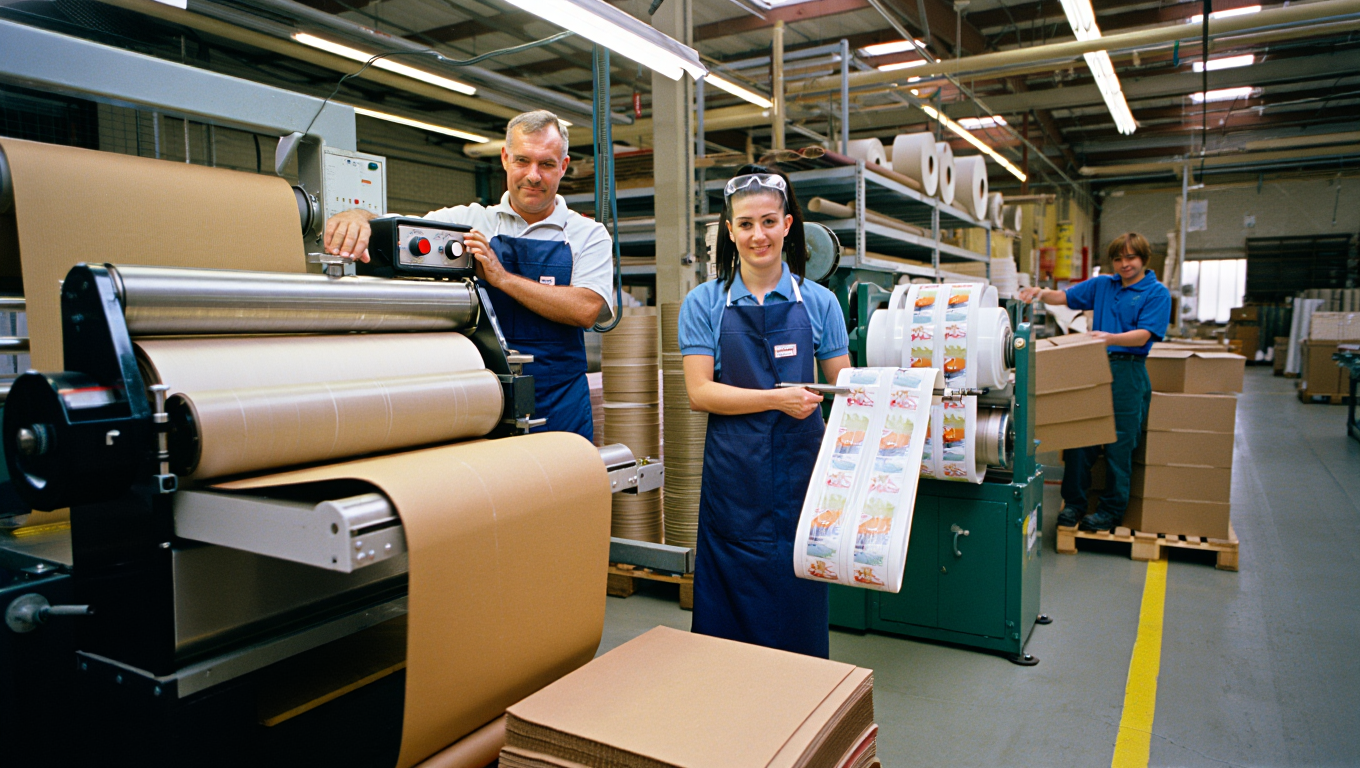
Настольные станки для резки рулонных материалов представляют компактные решения для малого производства и упаковочных операций. Они позволяют разделять рулон по заданной ширине реза с минимальными настройками и простыми механизмами подачи. Основные компоненты включают модуль резки, ручной или электрический привод, направляющие и элемент натяжения рулона, что влияет на точность и повторяемость реза.
Такие станки работают с широким спектром материалов, включая бумагу, полимерную пленку, фольгу, картон и нетканые материалы. Важной характеристикой является возможность поддерживать ровный край Листорезальная машина и одинаковую ширину реза по всей длине. Конструкция обычно предусматривает понятную настройку режимов реза и возможность быстрой замены лезвий при смене задач.
| Материал | Ограничение по ширине реза | Ограничение по толщине реза | Примечание |
|---|---|---|---|
| Бумага | до нескольких сотен мм | до 0,2 мм | часто применяется в полиграфии |
| Пленка | до 200–300 мм | до 0,1 мм | подвержлена деформации под натяжением |
| Картон | до 150 мм | до 1 мм | толщина ограничивает скорость реза |
Конструктивные варианты: ручная и электрическая подача
Ручная подача характеризуется простотой конструкции и отсутствием потребления электроэнергии во время реза. Точность достигается за счет внимательного контроля натяжения рулона и фиксации материала на столе. Такой вариант подходит для прототипирования и небольших партий, когда важна мобильность и минимальные затраты на обслуживание.
Электрическая подача обеспечивает более стабильную скорость реза и равномерную подачу материала, что особенно важно при последовательной обработке длинных полос. Электропривод может сопровождаться регулировкой натяжения и автоматическим выравниванием края. В сочетании с датчиками положения это повышает повторяемость и снижает риск смещения края.
Модули резки и режимы работы
Модули резки могут предоставлять несколько режимов: прямая резка, перфорация, прорезывание по краю и отделение полос. В рамках одного станка возможна быстрая смена режущего элемента, что позволяет адаптировать устройство к различным материалам. Ключевые параметры режущего узла включают форму лезвия, его угол заточки и совместимость с заменяемыми наконечниками.
В зависимом режиме работы важны такие аспекты, как точность позиционирования и регулировка зазора между кромкой и лезвием. У некоторых моделей присутствуют узлы калибровки, которые упрощают привязку станка к конкретной ширине реза и обеспечивают повторяемость операций.
Материалы и параметры резки: как подбирать режим
Рулонные материалы и их ограничения по толщине и ширине
При выборе режима резки учитывают тип рулонного материала: папиросная бумага, полимерные пленки, фольга, картон и нетканые матриалы. Для каждого вида существуют особенности: пленки склонны к растяжению, бумага — к хрупкости, картон — к жесткости. Соотношение ширины реза и толщины материала влияет на устойчивость реза и равномерность края.
- Бумага — обычно сравнительно тонкая, хорошо поддается резке при умеренной скорости.
- Пленки — требуют контроля натяжения, чтобы избежать деформаций края.
- Картон — имеет большую жесткость, влияет на допустимую скорость реза и износ лезвия.
В работе настольного станка толщина реза часто ограничена конструкцией узла резки и креплением лезвия. В качестве ориентира можно учитывать диапазон, характерный для бытовых и полупромышленных моделей: для тонких материалов рез может достигать долей миллиметра, для более жестких — порядка 0,5–1 мм. Нормы и ограничения зависят от конкретной сборки и назначения станка.
Натяжение подачи влияет на обеспечение стабильности реза и снижает риск смещения краёв. При выборе режимов следует контролировать выравнивание материала и его неподвижность на поверхности стола, что обеспечивает стабильность результата.
Ключевые параметры резки: ширина, толщина, скорость, тип лезвия, натяжение подачи
- Ширина реза определяется настройками станка и должно соответствовать требуемой ширине готового элемента.
- Толщина материала ограничивает скорость реза и выбор лезвия: для тонких слоев применяется менее агрессивный угол заточки.
- Скорость резки влияет на производительность и тепловое воздействие на материал; для чувствительных материалов выбирают умеренную скорость.
- Тип лезвия — прямое, серповидное или зубчатое; выбор зависит от материала и требуемого чистого краю.
- Натяжение подачи обеспечивает стабильность и выравнивание края, снижая риск смещения материала во время реза.
Практическое применение в упаковке, полиграфии и малом производстве
Применение в упаковке: точность реза и выравнивание края
В упаковочных задачах важна точная ширина реза и ровная кромка без заусенцев. Повторяемость реза достигается за счет строгой калибровки станка, контроля натяжения и регулярной замены режущего элемента. Высокая точность обеспечивает соответствие готовых заготовок требованиям макета и позволяет снизить брак.
- Контроль натяжения рулона на старте операции.
- Проверка кромки после реза визуальным осмотром и измерением контрольной линейкой.
Применение в полиграфии и малом производстве: требования к повторяемости реза
В полиграфии особое значение имеет повторяемость реза на последовательных заготовках и совместимость с различными видами материалов. Для малого производства характерна частая смена задач, поэтому важна быстрая переналадка и понятные режимы. Контроль качества включает фиксацию параметров реза и запись режимов для последующих повторов.
- Зафиксировать нулевые позиции и проверить выравнивание.
- Сменить режущий элемент и повторно проверить края.
- Задать режимы реза для каждого типа материала и сохранять настройки для повторного использования.
Безопасность, обслуживание и организация рабочего процесса
Меры безопасности и обслуживание станка
Работа на настольном станке требует соблюдения мер электробезопасности, применения защитных экранов и средств индивидуальной защиты. Регламентированные операции по чистке, смазке и замене лезвий должны выполняться в установленном порядке и с отключенным питанием. Регулярная проверка фиксаторов и направляющих снижает риск смещений во время реза.
«Точность реза достигается не только настройками, но и дисциплиной в организации рабочего пространства»
Периодическое обслуживание включает замену лезвий, очистку пазов и смазку передвижных узлов. Ведение журнала работ помогает контролировать износ и планировать замену элементов.
Организация смены, хранение материалов и контроль качества
Эффективное управление сменами требует планирования задач, учета остатков материалов и контроля качества готовых заготовок. При переключении задач важна легкая идентификация режимов, хранение режущих элементов отдельно от материалов и документирование результатов реза.
- Согласование смен и установка режимов реза для каждой задачи.
- Хранение материалов в сухом и чистом помещении, с учётом габаритов рулона.
- Контроль качества после каждой партии и фиксация параметров реза в журнале.
Ограничения и критерии выбора оборудования
Ограничения по ширине, толщине и совместимости материалов
Ограничения связаны с конструкцией резака, типом лезвия и параметрами подач. Ширина реза ограничена размерами рабочего стола и допустимым ходом резочного узла. Толщина реза зависит от прочности лезвия и геометрии режущего блока, что влияет на скорость и устойчивость реза. Совместимость материалов определяется типом лезвия и способами фиксации рулона.
Контроль воспроизводимости реза и документирования режимов
Достижение воспроизводимости требует фиксирования нулевых позиций, сохранения режимов реза и регулярной калибровки узлов. Рекомендуется вести журнал режимов с указанием материала, ширины реза, толщины, скорости и типа лезвия. Это облегчает повторение результата на следующей смене и снижает риск ошибок.